在气体储存、压力容器、气密检测设备、精密仪器及特种工业装置中,氦气密封对密封件提出了较高要求。氦气具有分子质量小、黏度低、扩散能力强等特点,容易通过密封材料发生渗透,也容易沿密封接触面的微小缺陷形成泄漏通道。因此,氦气密封不能简单套用普通空气或液压油密封的选型经验,而需要重点考虑材料的气体渗透率、低温弹性、压缩永久变形及实际泄漏测试结果。
针对工作介质为氦气、充气压力36±2 bar、工作温度-40℃至+80℃、密封圈内径约12.00 mm的应用,密封设计的核心是:在较宽温度范围内保持稳定的接触压力,同时控制氦气透过密封材料本体及密封界面的泄漏量。
根据现有参数,可以将该密封工况归纳如下:
| 项目 | 工况要求 |
|---|---|
| 工作介质 | 氦气(Helium) |
| 充气压力 | 36±2 bar |
| 工作温度 | -40℃至+80℃ |
| 密封圈内径 | 约12.00 mm |
| 最大允许氦气泄漏率 | 原始参数显示为6.0×10……,指数及单位待确认 |
| 密封形式 | 暂按静态O形圈密封进行分析,最终需确认结构 |
该工况主要存在四个技术难点。
1. 氦气渗透问题
氦气分子较小,即使密封圈与金属沟槽之间不存在明显的装配间隙,气体仍可能通过弹性体材料本身逐渐扩散。因此,密封圈的泄漏量不仅取决于密封接触状态,也与材料本身的气体渗透性能有关。
对于允许泄漏率较低的应用,仅依靠增加O形圈压缩量,并不能完全解决氦气渗透问题。
2. 低温密封能力
最低工作温度为-40℃。温度降低后,部分弹性体会出现硬度升高、弹性恢复能力下降等现象。如果材料在低温下失去足够的柔顺性,密封圈可能无法及时补偿微小的尺寸变化,导致接触压力不足。
因此,材料必须具备经过验证的-40℃低温弹性,而不能只看常温下的机械性能。
3. 压力与结构稳定性
36±2 bar相当于约3.4~3.8 MPa的充气压力范围。对于静态O形圈而言,这一压力水平通常可以通过合理的沟槽设计和材料硬度进行处理,但仍需检查密封间隙、挤出风险、压力方向以及装配偏心等因素。
4. 温度循环与长期压缩稳定性
密封圈可能经历-40℃至+80℃之间的温度变化。不同材料的热膨胀、弹性变化及压缩永久变形特性不同。如果长期压缩后无法恢复足够的接触压力,可能导致泄漏率逐渐增加。
因此,除了初始密封性能,还应关注温度循环后的密封稳定性。
对于氦气密封,材料选择不能只依据耐温范围或硬度,还应综合评估氦气渗透率、低温弹性、压缩永久变形和实际配方性能。
FKM是高气密性静态密封中值得优先评估的材料之一。部分FKM配方具有较好的气体阻隔能力、耐热性及耐老化性能,在精密仪器、真空设备和气体密封领域具有应用价值。
但普通FKM并不一定能够满足-40℃的低温要求。常规配方在低温下可能出现弹性下降,因此应选择专门设计的低温型FKM,并确认其低温脆性、低温回弹及压缩状态下的密封性能。
建议: 将低温型FKM作为优先验证方案,而不是直接采用普通70 Shore A FKM O形圈。具体硬度和配方需要结合沟槽尺寸、压缩率及泄漏测试确定。
FFKM具有优异的耐化学性和较宽的温度适应能力,适用于许多特殊介质及严苛工业环境。
但对于本工况,需要特别注意:FFKM并不意味着氦气渗透率一定低于FKM,也不意味着所有FFKM配方都能在-40℃保持良好弹性。不同聚合物结构、配方和硫化体系会导致气体渗透性能存在差异。
因此,FFKM可以作为特殊介质或高可靠性要求下的备选材料,但不能仅凭其高端材料属性就认定其最适合本工况。
HNBR具有较好的机械强度、耐磨性和一定的耐低温能力,部分配方能够满足-40℃附近的使用要求。
其优势在于机械性能和综合性价比较好,适用于部分气体及压力密封场景。
但HNBR的氦气渗透性能需要根据具体配方确认。如果最大允许泄漏率非常严格,不能仅凭其机械性能和低温范围判断是否满足要求。
丁基橡胶具有较低的气体渗透率,在气体阻隔应用中具有一定优势。
从氦气密封角度看,IIR值得纳入材料对比,但其低温性能、机械强度、耐介质能力及实际密封结构适应性需要进一步验证。特别是在-40℃工况下,应确认具体配方的低温弹性及压缩回弹表现。
如果设备对气体保持能力要求很高,且介质与材料相容,IIR可以作为研究方向之一,但不宜未经试验直接确定为最终方案。
PTFE具有优良的化学稳定性和较低的气体渗透特性,但其弹性恢复能力明显不同于橡胶。
对于常规O形圈沟槽,纯PTFE密封圈通常无法像橡胶O形圈一样依靠弹性变形建立和维持密封接触压力。
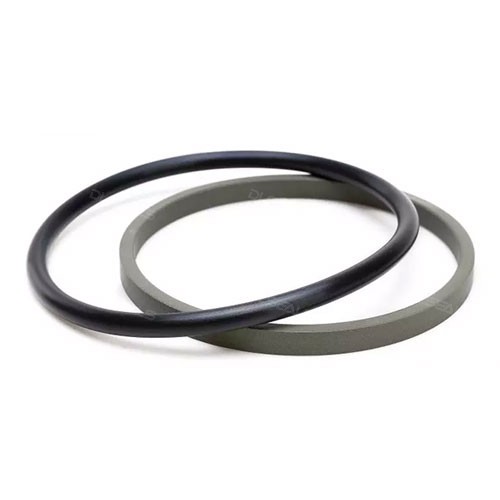
如果需要利用PTFE的材料阻隔优势,可以考虑以下结构:
需要注意,PTFE包覆结构的包覆层完整性、低温柔顺性、接缝或薄弱部位,以及内部弹性体的氦气渗透情况,都需要进行验证。不能简单认为PTFE包覆后就完全消除了氦气泄漏。
| 材料 | 氦气密封方面的考虑 | -40℃适用性 | 主要注意事项 |
|---|---|---|---|
| 低温型FKM | 值得优先验证,需确认具体配方渗透率 | 选择专用低温配方 | 普通FKM不能默认满足-40℃ |
| FFKM | 需比较具体牌号的氦气渗透数据 | 取决于具体配方 | 成本较高,不能默认渗透率最低 |
| HNBR | 需实测气体渗透与泄漏性能 | 部分配方可满足 | 低温回弹及氦气渗透需验证 |
| IIR | 具有较好的气体阻隔潜力 | 需确认具体低温等级 | 机械性能及介质相容性需评估 |
| PTFE | 本体气体阻隔性能具有优势 | 材料本身耐低温,但结构弹性不足 | 通常需要组合或蓄能结构 |
从现有工况看,建议优先对比低温型FKM、HNBR和IIR的具体配方数据;如果允许泄漏率极低,再进一步评估PTFE组合密封结构。
最终材料不能仅通过聚合物名称确定,必须落实到具体材料牌号及氦气泄漏试验结果。
目前仅提供了密封圈内径约12.00 mm,这还不足以确定完整的O形圈规格。
O形圈通常由内径(ID)和线径(CS)共同定义。线径直接影响压缩率、接触面积、沟槽尺寸及密封能力。
1. 合理选择线径
对于约12 mm内径的密封圈,应根据实际安装空间和沟槽尺寸确定线径,而不是仅凭内径直接选择标准规格。
线径过小,可能导致有效接触宽度不足,且对沟槽尺寸误差更加敏感;线径过大,则可能造成压缩量过高,增加装配阻力及压缩永久变形风险。
2. 控制合理的压缩率
对于静态轴向或径向O形圈密封,需要根据沟槽形式、材料硬度和工作压力确定压缩率。
压缩不足可能导致低压密封能力不足,压缩过大则可能加速材料应力松弛、永久变形和低温损伤。
对于氦气密封,不应简单采用增加压缩量的方式追求更低泄漏率。应通过实际氦质谱检漏结果确定合适的压缩范围。
3. 控制挤出间隙
在约3.4~3.8 MPa压力下,密封圈可能向配合间隙发生挤出,具体风险取决于材料硬度、温度、沟槽结构和间隙大小。
如果配合间隙较大,或设备在压力作用下存在结构变形,可以考虑提高材料硬度、优化沟槽或增加挡圈。
但硬度提高后,低温下的密封接触适应能力也可能受到影响,需要在抗挤出能力与低温密封性能之间取得平衡。
4. 注意沟槽表面质量
氦气对微小泄漏通道较为敏感。沟槽底面、侧壁及配合密封面的划伤、加工刀纹、毛刺和局部凹坑,都可能影响密封效果。
因此,应控制密封面的表面粗糙度、圆度、平面度和清洁度,并避免在装配过程中划伤密封圈。
1. 材料渗透与界面泄漏必须区分
氦气泄漏主要需要考虑两类路径:
两者的改善方式不同。材料渗透需要通过材料配方、密封截面和阻隔结构优化;界面泄漏则需要重点改善密封接触压力、沟槽精度、表面质量及装配状态。
因此,不能仅通过更换更硬的O形圈解决所有氦气泄漏问题。
2. 温度变化会影响氦气泄漏率
温度升高通常会增加气体在弹性体中的渗透速率。相关研究也表明,VMQ、FKM和FFKM等弹性体的气体渗透率均具有明显的温度依赖性。
因此,不能只在室温下测试氦气泄漏率,还应重点验证+80℃高温状态及温度循环后的泄漏表现。
3. 氦气纯度及测试条件需要明确
氦气密封测试结果与测试压力、温度、保压时间、检测方法及设备灵敏度有关。
尤其需要区分初始充气后的瞬态泄漏、材料渗透造成的稳定泄漏,以及密封界面存在缺陷造成的持续泄漏。
如果没有明确测试条件,不同供应商给出的泄漏率数据可能无法直接比较。
4. 装配过程需要避免密封圈损伤
对于约12 mm内径的小尺寸密封圈,装配过程中的轻微划伤、扭曲、拉伸或局部压伤,都可能影响氦气密封性能。
建议使用合适的安装导向结构,避免锐边接触密封圈;必要时使用与氦气系统和密封材料相容的装配润滑剂,并确认润滑剂不会污染系统或影响检测结果。
5. 压力变化及温度循环需要联合验证
36±2 bar的压力范围说明系统存在一定压力变化。若同时经历-40℃至+80℃的温度循环,密封圈会受到压力载荷、热膨胀和材料弹性变化的共同影响。
因此,最终验证应尽可能模拟实际压力与温度组合,而不是只做常温静态保压测试。
对于有明确最大允许泄漏率要求的产品,建议将氦质谱检漏作为最终性能验证的重要手段。
可以按照以下思路开展验证:
第一阶段:材料筛选
选择2~3种候选材料,例如低温型FKM、HNBR和IIR,获取材料供应商提供的低温性能、压缩永久变形及氦气渗透数据。
如果泄漏指标特别严格,可以增加PTFE组合密封方案进行对比。
第二阶段:试样与沟槽设计
根据实际沟槽尺寸确定O形圈内径和线径,制作不同压缩率或不同材料硬度的试样,确保试验结构与实际产品一致。
第三阶段:常温氦气检漏
在规定充气压力下进行氦气泄漏测试,记录稳定后的泄漏率,并区分瞬态泄漏与持续泄漏。
第四阶段:高低温测试
分别在-40℃、常温及+80℃条件下进行密封测试,重点观察低温状态下的接触密封能力,以及高温状态下材料渗透率的变化。
第五阶段:压力与温度循环测试
按照产品实际使用周期进行压力和温度循环,循环结束后重新进行氦气检漏,确认密封件是否出现永久变形、挤出、裂纹或泄漏率上升。
最终应以产品规定的最大允许泄漏率作为判定标准,而不是只以材料性能表或常温试验结果作为合格依据。
综合氦气介质、36±2 bar压力及-40℃至+80℃温度范围,建议按以下方向推进:
优先方案:低温型FKM O形圈
前提是供应商能够提供满足-40℃要求的具体配方,并通过氦气渗透及实际密封试验验证。其优势在于兼顾气体密封应用、耐热性和较好的综合性能。
对比方案:HNBR或IIR O形圈
如果低温回弹、氦气渗透及压缩永久变形数据满足要求,可以作为成本或性能对比方案。尤其是IIR,值得从气体阻隔角度进行验证,但必须确认其低温及机械性能。
特殊方案:PTFE组合密封
当允许泄漏率极低,普通弹性体难以满足材料渗透要求时,可以考虑PTFE与弹性体组合的密封结构。但需要针对小尺寸、低温和压力条件专门设计,不能直接将普通PTFE环替代橡胶O形圈。
需要强调的是,以上为材料与结构的初步筛选方向,不代表任何一种材料已经确认满足规定的氦气泄漏率。
氦气密封是一项同时涉及材料渗透、接触密封、低温弹性和结构精度的综合性技术问题。
对于36±2 bar氦气压力、-40℃至+80℃工作温度、内径约12 mm的密封圈,选型时应重点关注低温型FKM、HNBR、IIR及PTFE组合结构的性能差异。
其中,材料的氦气渗透率、-40℃低温回弹性能、压缩永久变形以及实际氦质谱检漏结果,是判断密封方案是否可靠的关键依据。
只有将材料选型、O形圈尺寸、沟槽设计、装配工艺和氦气泄漏测试结合起来,才能真正实现稳定、可靠的高气密性密封。
【德龙密封温馨提示】密封问题找德龙!密封件厂家,接受定制密封件,从设计到研发,从生产到测试,全系列服务。有更多想了解的信息可以直接联系德龙密封,德龙产品专家竭诚为您服务!
电话/微信:13381546720