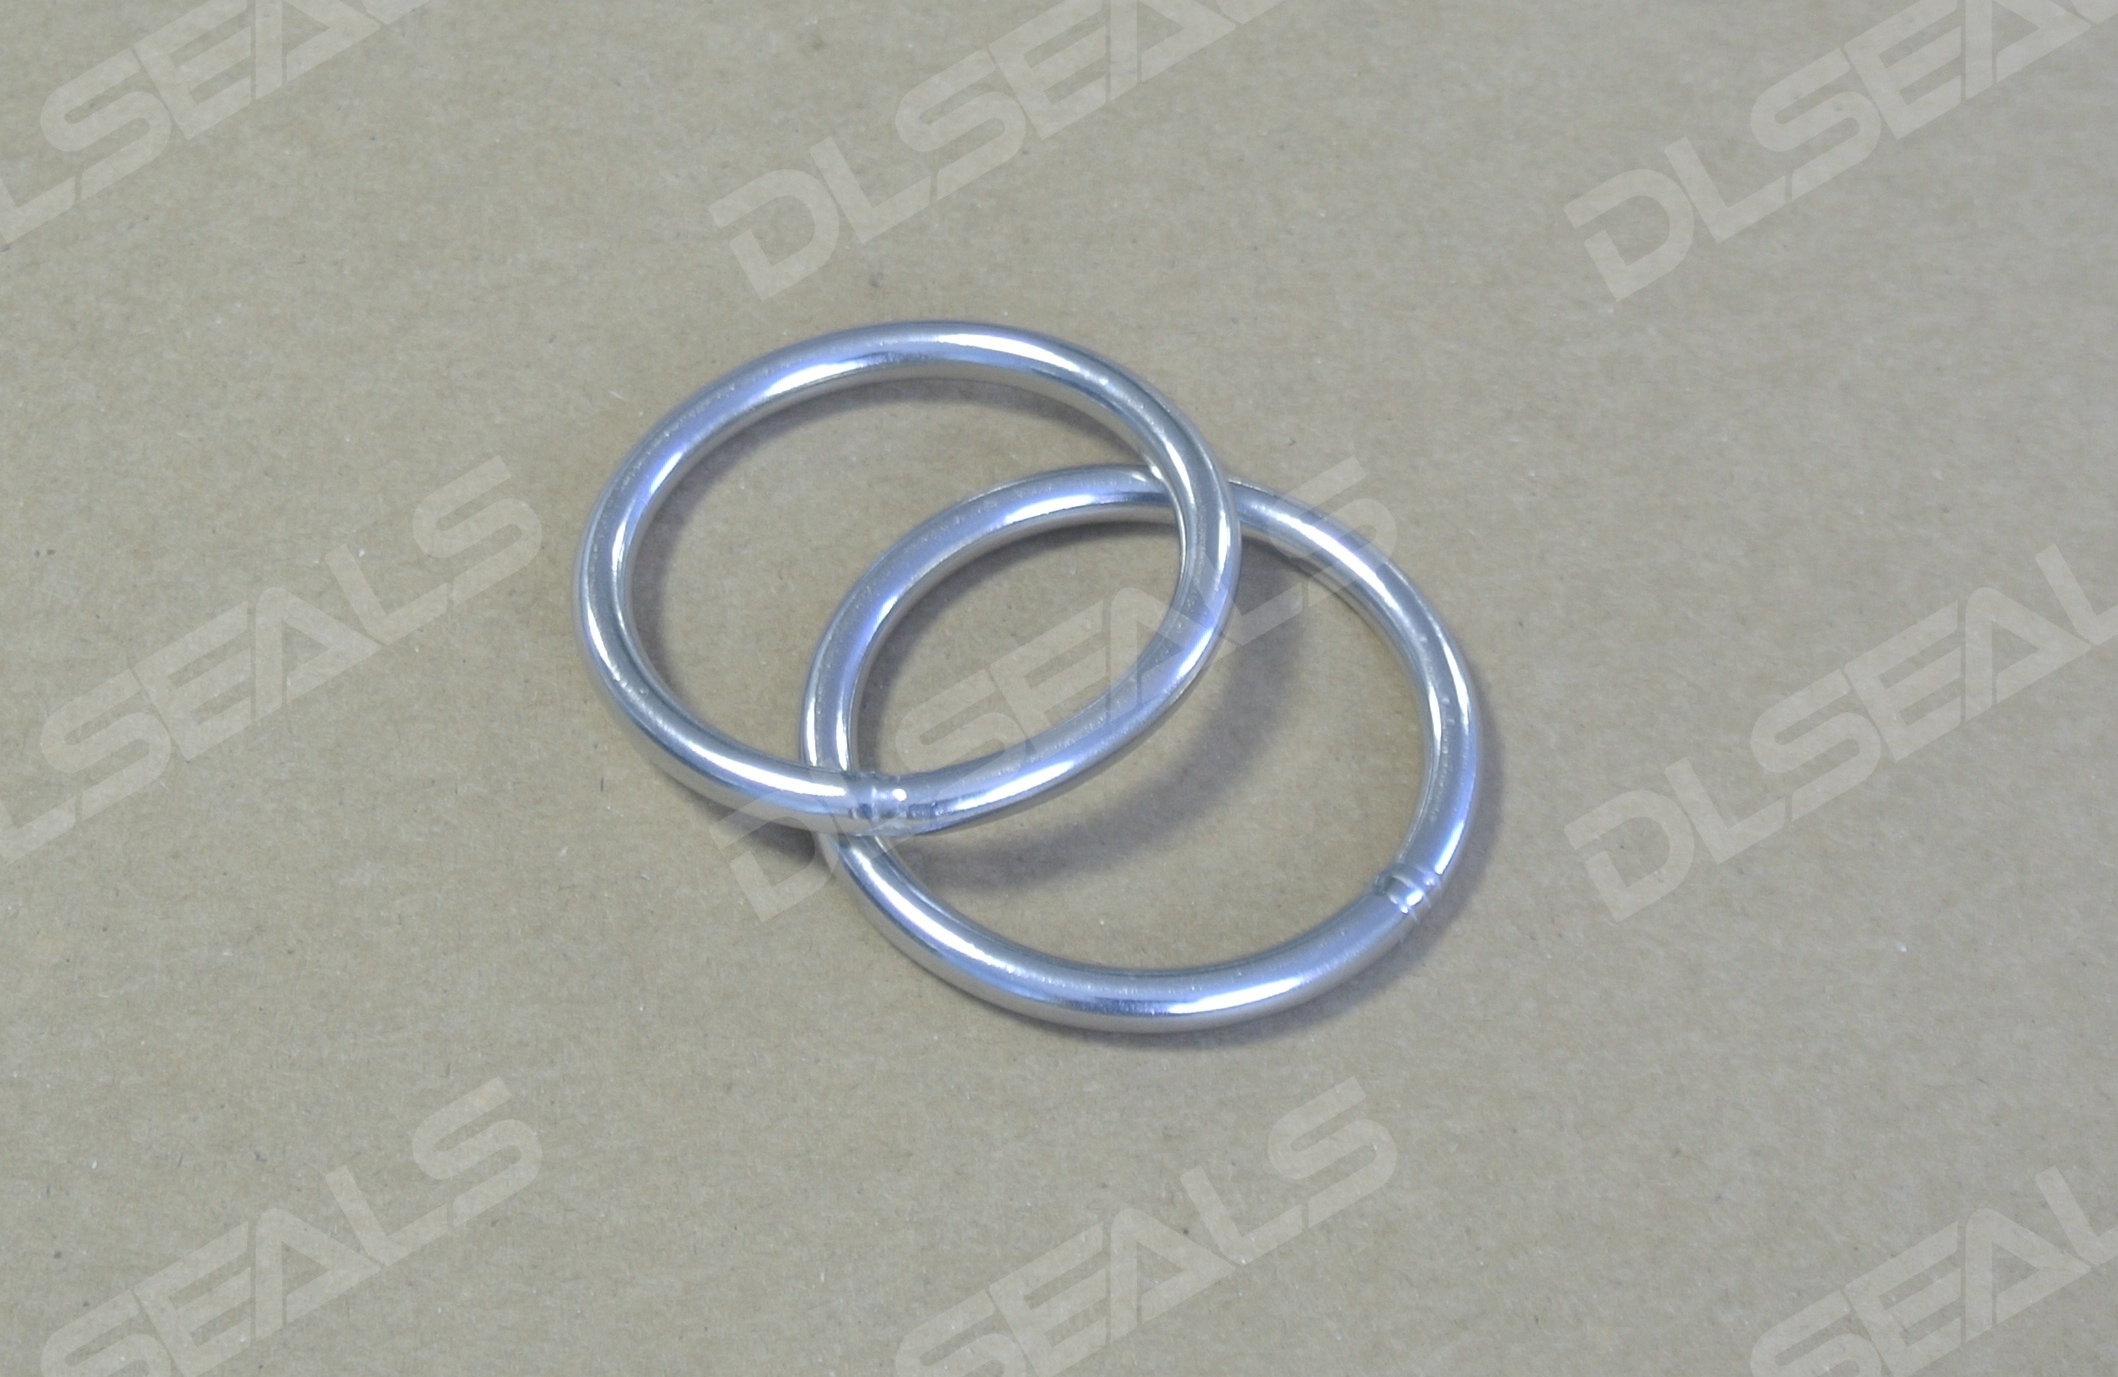
金属密封圈广泛应用于高温、高压、真空、强腐蚀及特殊介质环境,例如航空航天、半导体设备、真空系统、石油化工、能源装备以及高温工业设备。与橡胶密封圈相比,金属密封圈具有更高的耐温能力、抗介质能力和长期稳定性,但其密封性能对安装沟槽的尺寸精度和结构设计更加敏感。
对于金属O型圈、金属C型圈、金属E型圈等产品而言,密封圈本身只是密封系统的一部分。合理的沟槽设计决定了密封圈能否产生足够的接触应力、能否适应热膨胀和压力变化,以及长期运行后是否仍能保持可靠密封。
橡胶O型圈主要依靠弹性变形产生预压缩,从而建立初始密封压力。而金属密封圈通常依靠材料自身的塑性/弹塑性变形、弹簧效应或特殊截面结构,在密封面形成较高的局部接触应力。
因此,金属密封圈的沟槽设计不能简单套用橡胶O型圈的标准。
沟槽需要同时考虑:
密封圈截面尺寸、安装压缩量、沟槽深度、沟槽宽度、密封间隙、接触位置以及温度和压力变化。
其中任何一个参数偏差过大,都可能导致密封圈无法建立稳定的接触压力。
对于大多数金属密封结构而言,沟槽设计首先需要确定合适的压缩量。
压缩量过小,金属密封圈产生的接触应力不足,在低压、真空或者设备存在微小变形时可能出现泄漏。
压缩量过大,则可能导致:
因此,沟槽深度通常需要根据金属密封圈的截面尺寸和产品结构进行精确计算,而不是通过现场装配经验简单确定。
对于带弹性的金属C型圈、E型圈等结构,还需要考虑其自身的弹簧回弹能力。此时沟槽设计不仅决定初始压缩量,还会影响密封圈在温度变化和压力变化后的回弹能力。
金属密封圈在压缩过程中会产生径向或轴向变形,因此沟槽宽度不能只按照密封圈截面尺寸进行简单匹配。
如果沟槽过窄,密封圈压缩后没有足够的变形空间,可能与沟槽侧壁发生干涉,造成异常应力。
如果沟槽过宽,则可能使密封圈在安装过程中发生位置偏移,尤其是在垂直安装、振动或多次拆装的设备中,容易影响密封圈与密封面的准确定位。
因此,沟槽宽度应同时满足三个要求:
保证密封圈正常安装、允许密封圈产生设计变形、避免不必要的侧向干涉。
对于不同截面结构的金属密封圈,具体沟槽宽度需要根据产品设计和工作压力进行确定。
对于高压金属密封结构,密封间隙是非常重要的设计参数。
在压力作用下,金属密封圈可能向低压侧发生变形。如果密封间隙过大,密封圈局部可能发生挤出或过度变形,最终造成泄漏甚至永久损伤。
因此,在高压应用中,沟槽设计需要同时考虑:
工作压力、材料屈服强度、密封圈截面、配合间隙以及温度对材料性能的影响。
必要时,可以通过缩小密封间隙、增加支撑结构或优化密封圈截面来提高抗挤出能力。
对于超高压设备,还需要通过有限元分析进一步判断密封圈在压力作用下的应力和变形状态。
沟槽底部和侧壁的圆角虽然看起来是一个很小的细节,但对于金属密封圈非常重要。
过小的圆角可能造成加工刀具难以稳定加工,同时形成明显的应力集中;如果存在尖锐毛刺,还可能在安装过程中划伤密封圈。
另一方面,圆角过大又可能影响密封圈的有效定位和压缩空间。
因此,沟槽底部、侧壁以及入口位置应根据密封圈结构设计合理的过渡圆角,并进行充分去毛刺处理。
对于薄壁金属密封圈或者具有较薄唇口的C型、E型结构,这一点尤其重要。
金属密封圈通常需要依靠密封接触区域形成连续的阻隔,因此密封面的表面状态直接影响最终泄漏率。
如果沟槽和密封接触面存在明显的加工刀纹、划痕、凹坑或腐蚀缺陷,即使密封圈尺寸完全正确,也可能产生泄漏通道。
但表面也不是越光滑越好。不同金属密封结构对表面粗糙度的要求不同,尤其是带涂层、镀层或软金属包覆层的密封圈,需要考虑表面微观结构与密封材料之间的匹配。
因此,设计沟槽时应明确:
对于高真空和高气密性应用,密封面的加工质量往往比普通工业密封更加重要。
金属密封圈经常用于高温设备,因此热膨胀是沟槽设计不能忽略的问题。
密封圈、法兰和壳体如果采用不同材料,在温度变化过程中会产生不同程度的热膨胀。如果沟槽没有预留合理的变形空间,可能导致密封压力发生明显变化。
温度升高时,某些结构可能产生额外压缩;温度降低后,又可能因为材料收缩导致接触压力下降。
因此,高温金属密封设计不能只在室温状态下验证沟槽尺寸,还需要分析工作温度下的实际尺寸关系。
对于高温、真空或热循环设备,建议通过热膨胀计算或有限元分析评估整个密封结构,而不是单独考虑密封圈本身。
金属O型圈、C型圈和E型圈虽然都属于金属密封,但其工作机制不同,因此沟槽设计也存在明显区别。
金属O型圈主要通过截面压缩产生接触压力,对沟槽尺寸、压缩量以及密封间隙较为敏感。
金属C型圈通常具有一定的弹性回弹能力,可以通过唇口结构产生持续密封力。因此沟槽需要保证唇口能够正常变形和回弹。
金属E型圈具有多重密封唇和弹性结构,其优势在于能够产生多个密封接触区域,但对沟槽尺寸、安装方向和轴向空间的要求也更加复杂。
因此,在实际设计中不能使用一套沟槽尺寸覆盖所有金属密封圈,而应根据密封圈截面、材料、工作压力、温度和运动状态进行针对性设计。
金属密封圈通常对安装质量比较敏感。
沟槽入口应避免尖锐棱角,安装过程中不能使密封圈发生明显扭曲、划伤或局部变形。对于具有方向性的C型、E型密封结构,还必须确认安装方向与压力方向一致。
如果设备需要频繁拆装,还应重点考虑密封圈的可拆卸性以及重复使用能力。
尤其需要注意的是,并非所有金属密封圈都适合重复使用。一次压溃型金属密封圈在完成安装后已经发生永久变形,再次使用通常无法保证原有密封性能。
因此,沟槽设计阶段就应明确密封圈属于一次性密封还是可重复安装结构。
在完成沟槽设计后,可以从以下几个方面进行综合验证:
| 设计项目 | 主要检查内容 | 设计目的 |
|---|---|---|
| 沟槽深度 | 与密封圈截面尺寸及压缩量匹配 | 建立初始密封压力 |
| 沟槽宽度 | 是否有足够变形空间 | 防止侧向干涉 |
| 密封间隙 | 高压下是否存在挤出风险 | 提高抗压能力 |
| 沟槽圆角 | 避免尖角和应力集中 | 防止密封圈损伤 |
| 表面粗糙度 | 密封面加工质量 | 降低泄漏风险 |
| 平面度/同轴度 | 两密封面的几何精度 | 保证均匀受力 |
| 材料热膨胀 | 不同材料的尺寸变化 | 保证热循环后的密封力 |
| 安装空间 | 装配及拆卸条件 | 防止安装损伤 |
| 压力方向 | 密封圈受力方向 | 优化密封结构 |
| 重复使用要求 | 密封圈是否允许再次安装 | 确定沟槽及密封形式 |
金属密封圈的性能不仅取决于密封圈材料和截面结构,沟槽设计同样是决定最终密封效果的核心环节。
合理的沟槽设计需要围绕压缩量、沟槽宽度、密封间隙、表面粗糙度、圆角、安装方式以及温度和压力变化进行综合设计。对于高温、高压和真空等苛刻工况,还应进一步通过材料性能分析和有限元仿真验证密封圈的实际变形与接触压力。
对于金属O型圈、C型圈、E型圈等不同产品,不能简单采用统一的沟槽标准,而应根据具体密封结构和工作条件进行匹配。
优秀的金属密封设计,本质上是“密封圈设计 + 沟槽设计 + 密封面设计 + 工况分析”的整体优化。只有四者相互匹配,才能充分发挥金属密封圈在高温、高压、真空及特殊介质环境中的性能优势。
【德龙密封温馨提示】密封问题找德龙!密封件厂家,接受定制密封件,从设计到研发,从生产到测试,全系列服务。有更多想了解的信息可以直接联系德龙密封,德龙产品专家竭诚为您服务!
电话/微信:13381546720